Comment une scie à pont CNC améliore-t-elle la précision de la coupe de la pierre ?
TL;DR :UN Scie à pont CNC Améliore la précision car elle éloigne l'opérateur de la zone de coupe.Les servomoteurs en boucle fermée maintiennent le positionnement à environ ±0,1 mm et la répétabilité à environ ±0,02 mm, tandis que la découpe manuelle varie de plusieurs millimètres. La précision repose sur quatre éléments : un châssis rigide, un système d’asservissement, une compensation logicielle et une trajectoire d’outil verrouillée, et non sur une lame coûteuse. Au cours d’une journée de travail, la dérive résiduelle reste faible : environ ±0,03 mm de déviation thermique et ±0,02 mm d’usure de la lame par 100 m de coupe. Avant de signer, vérifiez la machine à l’aide d’une règle de coupe, d’une équerre et en mesurant l’écartement du joint.
Réponse rapide
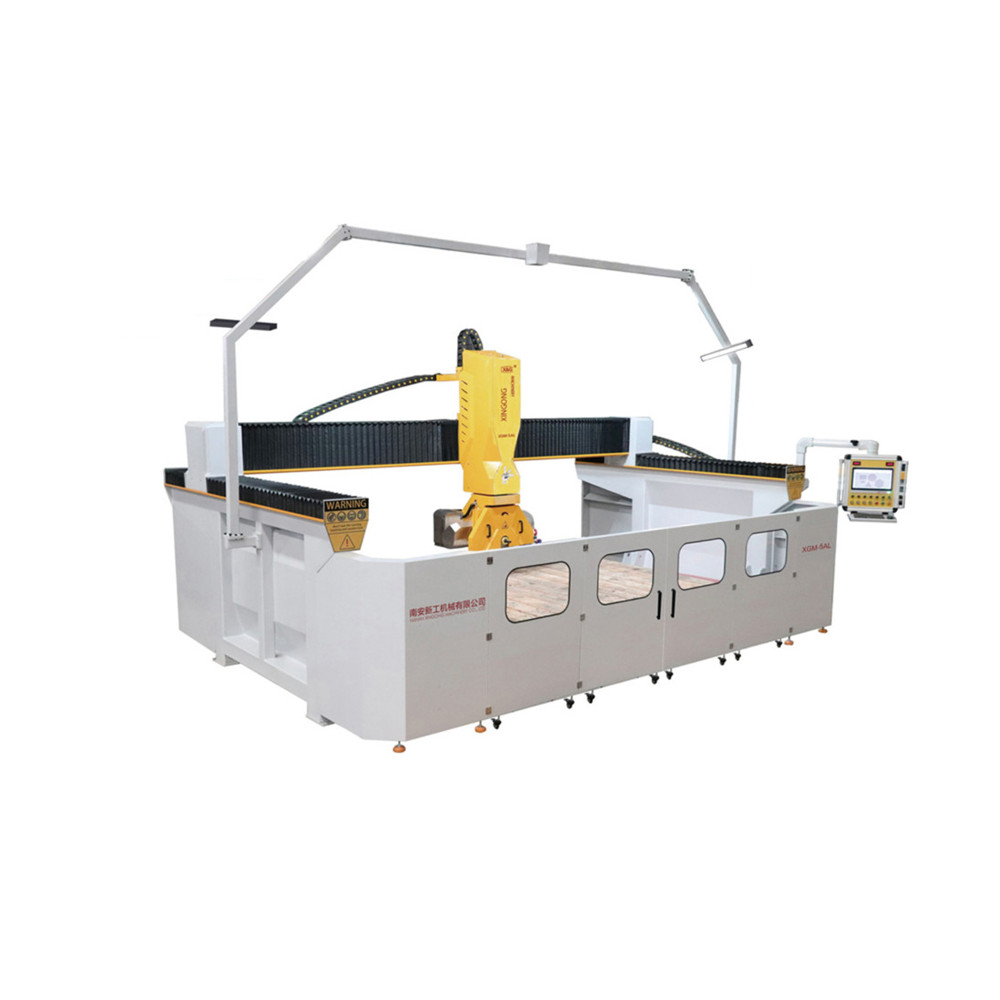
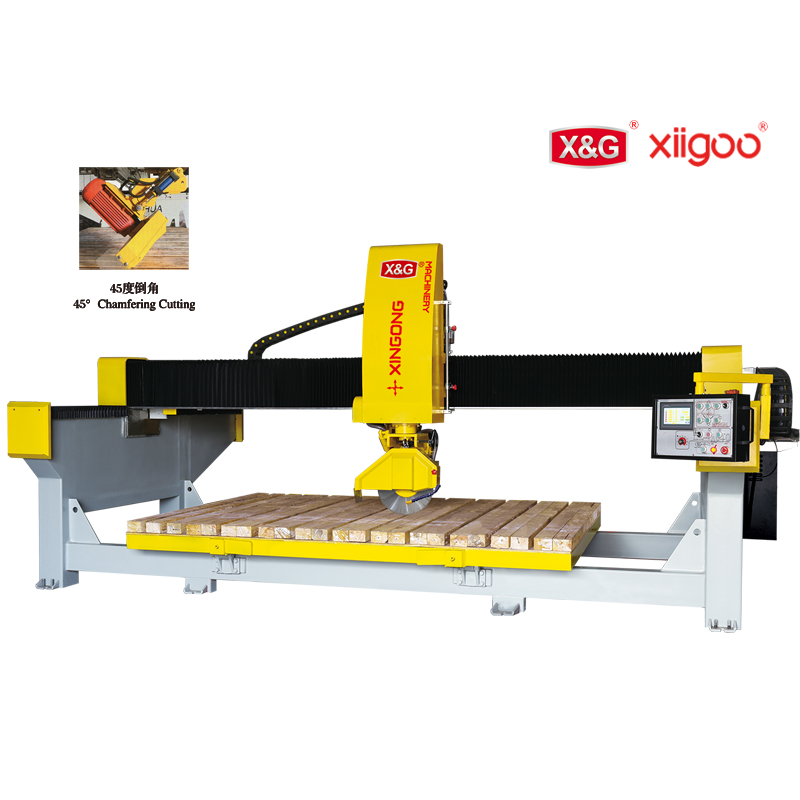
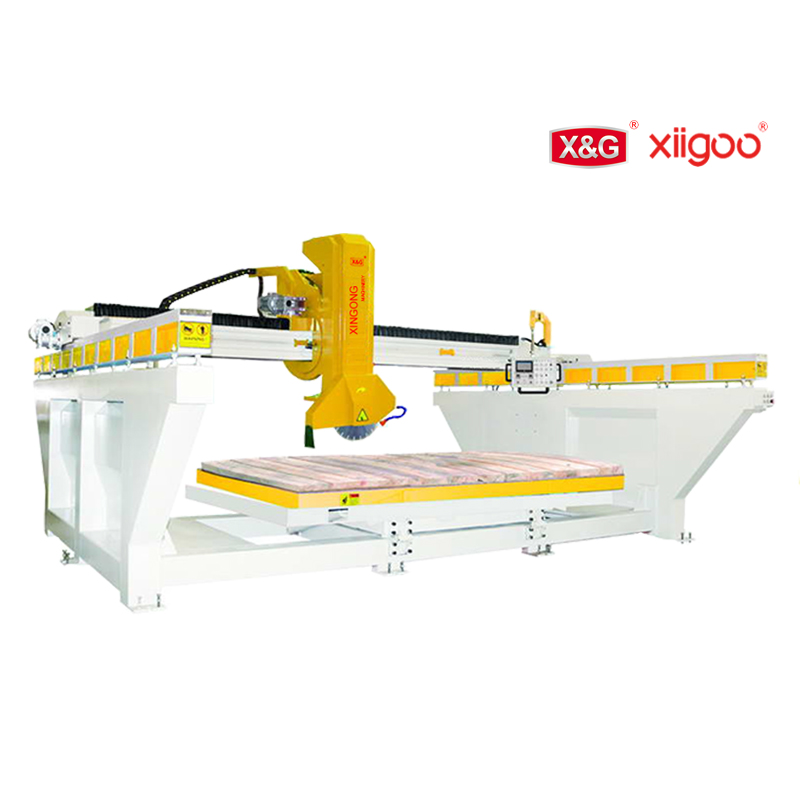
Une scie à pont CNC améliore pierre La précision de coupe est primordiale car elle remplace le jugement humain sur chaque coupe par un mouvement machine mesuré et répétable. Sur une scie manuelle ou semi-automatique, l'opérateur positionne la lame à l'œil nu, fixe la dalle et vérifie le résultat ; une même coupe nominale peut donc varier de plusieurs millimètres d'une dalle à l'autre. Une machine CNC, quant à elle, inscrit la coupe dans une trajectoire d'outil numérique et la pilote à l'aide de servomoteurs qui mesurent leur position des milliers de fois par seconde.La précision du positionnement se maintient aux alentours de ±0,1 mm et la reproductibilité du positionnement aux alentours de ±0,02 mm, quel que soit l'opérateur en poste.L’amélioration ne réside pas dans une seule caractéristique, mais dans quatre couches superposées : un châssis rigide qui résiste aux forces de coupe, un servomoteur en boucle fermée qui corrige les erreurs en temps réel, une compensation logicielle qui compense les erreurs connues de la machine et une trajectoire d’outil fixe qui élimine les approximations lors de la configuration. Parce que la précision réside dans le système de commande et le bâti — et non dans le nombre d'axes —, une machine à 4 axes et une machine à 5 axes produisent des bords plats d'une précision équivalente ; le cinquième axe ajoute de la portée, pas de la tolérance.
Ce que signifie réellement la « précision » sur une scie à pont
La précision se compose de trois nombres distincts, et les acheteurs qui les considèrent comme un seul nombre se retrouvent avec une machine inadaptée. La précision du positionnement correspond à la proximité de la lame par rapport à la coordonnée commandée. (généralement indiqué comme ±0,1 mm). Le positionnement répétitif correspond à la précision avec laquelle la machine revient au même endroit lors d'un deuxième passage. (souvent ±0,02 mm), et cela a le plus d'importance pour les ouvrages appariés et assemblés. La qualité de coupe correspond à la géométrie finale — la rectitude du bord, la perpendicularité par rapport à la table et la finition sans éclats — dépendent autant de la rigidité du bâti et de l'état de la lame que des servomoteurs. Une scie à pont peut être répétable mais pas précise (elle se positionne toujours au même endroit incorrectement), alors demandez au vendeur les trois paramètres, et non une simple indication de « ±0,1 mm ».
Les quatre couches de précision
Couche 1 — Un cadre rigide qui résiste à la force de coupe
Le pont, le portique et la table doivent rester immobiles pendant qu'une lame de diamant traverse la pierre dure. Étant donné qu'une dalle de granit de 3 cm peut peser environ 518 kg pour une densité proche de 2 700 kg/m³, et que le quartz reconstitué est 5 à 8 % plus lourd, le cadre doit résister à la fois à la découpe et à la charge sans fléchir.Les structures en acier moulé ou détendu, les guides linéaires rectifiés et les chariots préchargés empêchent toute déformation lors de la coupe ; un châssis léger se déforme sous la charge et se transforme en un bord instable qu'aucun servomoteur ne peut corriger.
Couche 2 — Retour servo en boucle fermée
Un servomoteur équipé d'un codeur transmet en continu sa position réelle, permettant ainsi au contrôleur de comparer la position commandée et la position réelle et de corriger la différence en quelques millisecondes. Un codeur d'une résolution de 1 µm permet au variateur de détecter et de corriger des écarts bien inférieurs à la tolérance finale.C’est précisément pourquoi les coupes répétées restent identiques d’un quart de travail à l’autre. Les machines à boucle ouverte ou à moteur pas à pas ne peuvent pas détecter leurs propres erreurs et ne peuvent donc pas les corriger ; c’est la principale raison pour laquelle une véritable scie CNC surpasse une scie manuelle convertie.
Couche 3 — Compensation logicielle
Chaque machine présente de petites erreurs intrinsèques : erreur de pas de la vis-mère, écart de perpendicularité entre les axes et dilatation thermique due à l’échauffement du bâti. Les contrôleurs modernes intègrent une table de compensation et l’appliquent automatiquement. La compensation thermique maintient généralement la dérive à environ ±0,03 mm sur un quart de travail de huit heures en s'adaptant à la dilatation du châssis à mesure que l'atelier se réchauffe du matin à l'après-midi.Sans cette couche, une coupe précise effectuée le matin peut dériver l'après-midi uniquement à cause de la chaleur — un problème que les opérateurs connaissent sous le nom d'écart entre la première et la dernière coupe.
Couche 4 — Trajectoire d'outil verrouillée et avance constante
Le contrôleur interpole la trajectoire de l'outil et maintient une vitesse d'avance constante tout au long de la coupe, de sorte que la lame ne ralentit pas, ne cale pas ou ne dévie pas dans les virages. Grâce à une alimentation constante qui maintient une charge de copeaux stable, la lame s'use uniformément et le tranchant reste droit de la première à la centième passe.Sur une scie manuelle, la vitesse d'avance varie en fonction de la pression de l'opérateur, ce qui explique pourquoi les bords des scies manuelles présentent un polissage irrégulier et des marques de lame occasionnelles.
D'où viennent encore les erreurs ? — Un budget que vous pouvez lire
Formule manuelle : Erreur totale de bord = Géométrie mécanique + Dérive thermique + Usure de la lame + Relaxation des contraintes du matériau.
Exemple fonctionnel : géométrie mécanique ±0,05 mm ; dérive thermique ±0,03 mm sur un poste de 8 heures ; usure de la lame ±0,02 mm pour 100 m de coupe ; relaxation des contraintes du matériau après coupe d'une dalle contrainte ±0,04 mm. Total dans le pire des cas ≈ ±0,14 mm. Comme la surface totale se situe en dessous du seuil visible, une scie à pont CNC produit des joints qui ne nécessitent aucun mastic, ce qui correspond à la définition pratique de la « précision » sur un sol d'atelier de pierre.
Découpe CNC vs Découpe manuelle et semi-automatique
| Aspect | Manuelle / Semi-automatique | Scie à pont CNC |
|---|---|---|
| Précision du positionnement | Varie de quelques millimètres | Environ ±0,1 mm |
| Répéter le positionnement | Dépend de l'opérateur | Environ ±0,02 mm |
| Constance des bords | Dérive avec fatigue | Maintenu par servo |
| Profils complexes | Plusieurs réaménagements | Une trajectoire d'outil verrouillée |
| Le résultat dépend de | Compétences de l'opérateur | Paramètres |
Comment vérifier la précision avant d'acheter
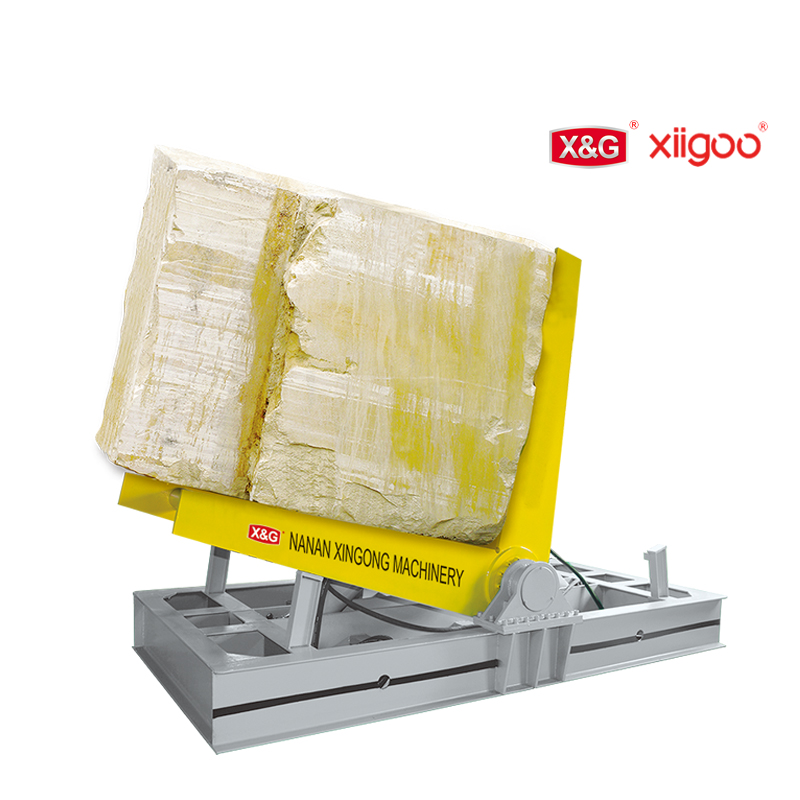
Demander des mesures de positionnement et de repositionnement effectuées selon une méthode d'essai de machines-outils reconnue, telle que la série ISO 230. Procéder ensuite à trois coupes d'acceptation pratiques : une longue coupe droite, un contrôle de perpendicularité et un assemblage de deux dalles appariées afin de mesurer l'écart de joint. outils de pose de pierres et machines à retourner les pierres maintenir la dalle en position sans avoir recours à une grue.
Maintenir la précision au fil du temps
La précision est un investissement durable, pas un achat unique. L'utilisation d'équipements tels que… gamme complète de manutention Elle protège également indirectement la précision. Les recommandations sectorielles relatives aux tâches manuelles répétitives, telles que : Ergonomie NIOSH, indique la même direction.
FAQ
Quelle est la précision d'une scie à pont CNC par rapport à la découpe manuelle ?
Une scie à pont CNC maintient une précision de positionnement d'environ ±0,1 mm et une précision de positionnement répétitive d'environ ±0,02 mm.
Qu’est-ce qui provoque une perte de précision au fil du temps sur une scie à pont CNC ?
Quatre sources de dérive prédominent : la géométrie mécanique, la dilatation thermique, l'usure des pales et la relaxation des contraintes du matériau.
Ai-je besoin d'un interféromètre laser pour accepter une machine ?
Pas toujours. Un interféromètre laser certifié est idéal, mais un test d'acceptation pratique avec une coupe à la règle et une vérification d'équerre convient également.
Une scie à pont à 5 axes coupe-t-elle avec plus de précision qu'une scie à 4 axes ?
Pas sur une coupe à plat. La précision dépend de la boucle d'asservissement, de la rigidité du châssis et de la compensation.
À quelle fréquence faut-il recalibrer une scie à pont CNC ?
La pratique courante en usine consiste à effectuer un contrôle complet de la géométrie et du positionnement tous les six à douze mois.