¿Cómo mejora una sierra de puente CNC la precisión en el corte de piedra?
TL;DR:A Sierra de puente CNC Mejora la precisión porque elimina la intervención del operario durante el corte.Los servomotores de circuito cerrado mantienen el posicionamiento con una precisión de aproximadamente ±0,1 mm y la repetibilidad con una precisión de aproximadamente ±0,02 mm, mientras que el corte manual varía en varios milímetros. La precisión se logra mediante cuatro capas: una estructura rígida, retroalimentación del servomotor, compensación por software y una trayectoria de herramienta bloqueada; no mediante una cuchilla costosa. Durante un turno, la desviación restante se mantiene mínima: aproximadamente ±0,03 mm de movimiento térmico y ±0,02 mm de desgaste de la cuchilla por cada 100 m de corte. Antes de firmar, verifique la máquina con un corte recto, una comprobación con escuadra y una separación de la junta medida.
Respuesta rápida
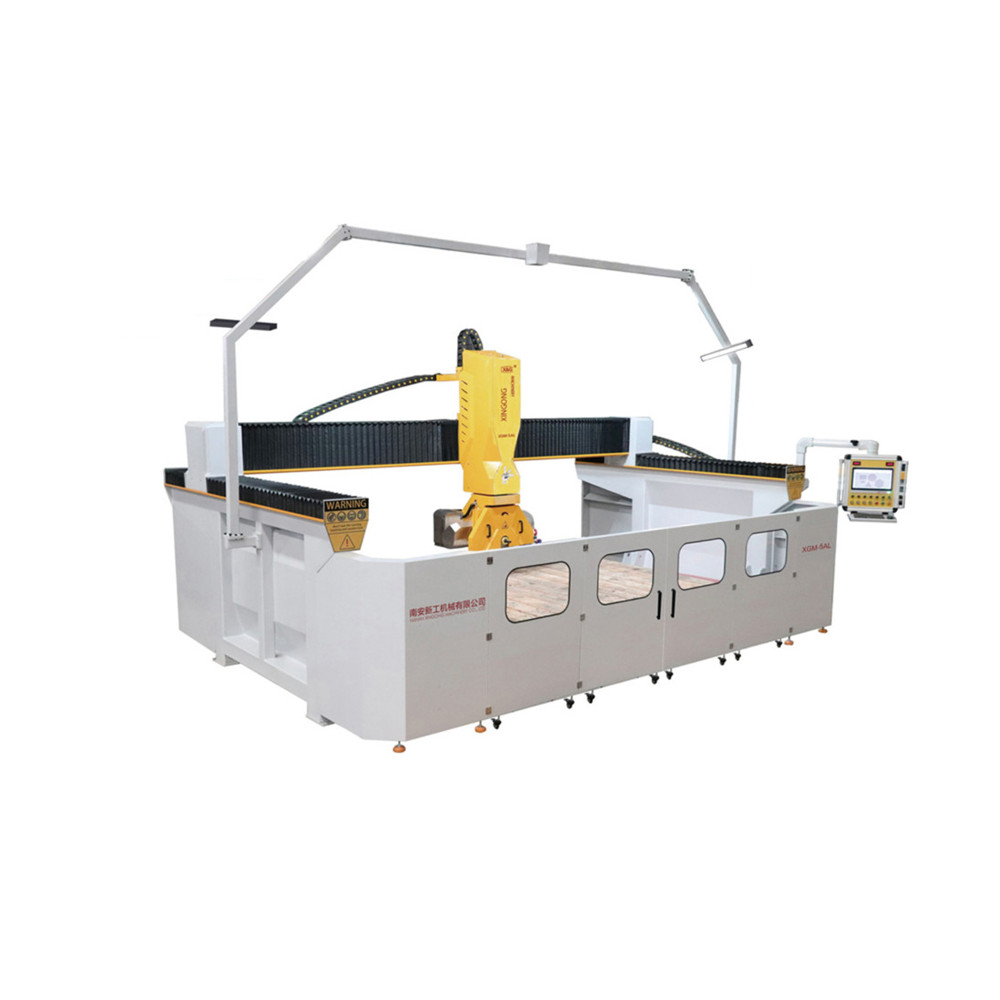
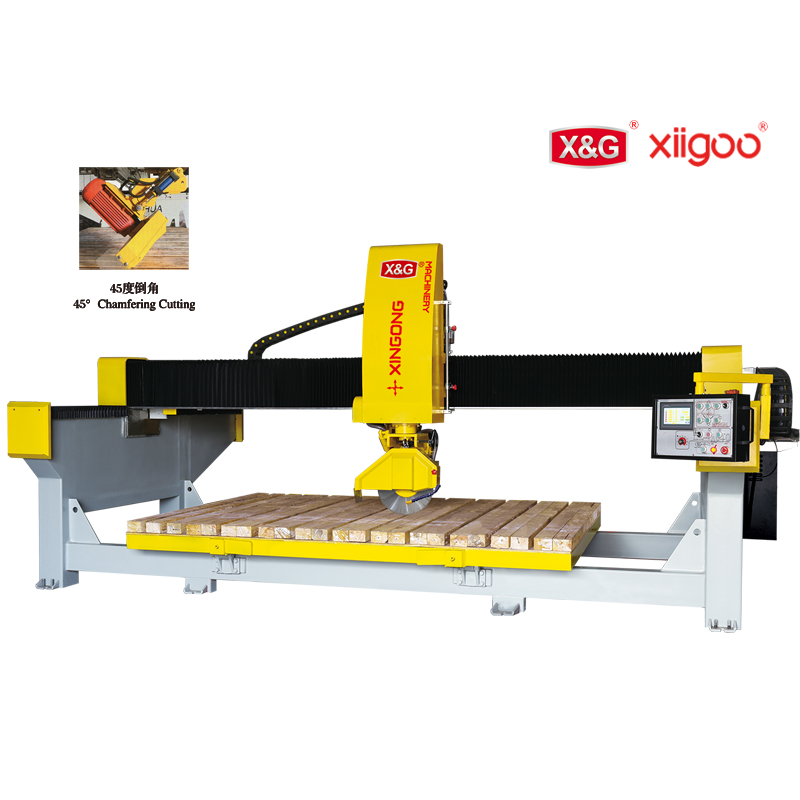
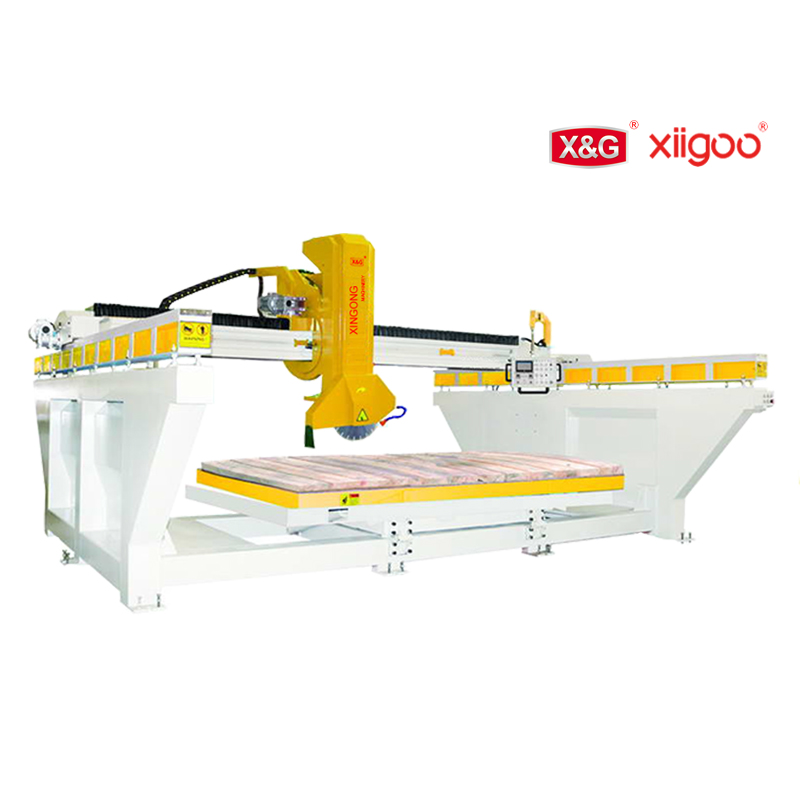
Una sierra de puente CNC mejora piedra La precisión de corte se logra porque reemplaza el juicio humano en cada corte con un movimiento de máquina medido y repetible. En una sierra manual o semiautomática, el operador posiciona la hoja a ojo, sujeta la losa y verifica el resultado, por lo que el mismo corte nominal puede variar varios milímetros de una losa a otra. Una máquina CNC fija el corte en una trayectoria digital y lo impulsa con servomotores que leen su propia posición miles de veces por segundo, por lo queLa precisión de posicionamiento se mantiene cerca de ±0,1 mm y la precisión de posicionamiento repetible cerca de ±0,02 mm, independientemente de quién esté de turno.La mejora no reside en una sola característica, sino en cuatro capas superpuestas: un bastidor rígido que resiste las fuerzas de corte, un servomotor de circuito cerrado que corrige los errores en tiempo real, una compensación por software que contrarresta los errores conocidos de la máquina y una trayectoria de herramienta fija que elimina las conjeturas en la configuración. Dado que la precisión reside en el sistema de control y en la estructura, y no en el número de ejes, una máquina de 4 ejes y una de 5 ejes cortan bordes planos con la misma precisión; el quinto eje añade alcance, no tolerancia.
Qué significa realmente "precisión" en una sierra para puentes.
La precisión se compone de tres números distintos, y los compradores que los tratan como un solo número terminan comprando la máquina equivocada. La precisión de posicionamiento se refiere a qué tan cerca aterriza la cuchilla de la coordenada ordenada. (generalmente expresado como ±0,1 mm). El posicionamiento repetitivo indica con qué precisión la máquina regresa al mismo punto en una segunda pasada. (a menudo ±0,02 mm), y es especialmente importante para trabajos con uniones simétricas y ensambladas. La calidad del corte es la geometría final. — Rectitud a lo largo del borde, perpendicularidad a la mesa y acabado sin astillas — lo cual depende tanto de la rigidez del bastidor y del estado de la hoja como de los servomotores. Una sierra de puente puede ser repetible pero no precisa (siempre aterriza en el mismo lugar incorrecto), así que solicite al proveedor las tres cifras, no una sola afirmación de "±0,1 mm".
Las cuatro capas de precisión
Capa 1: Un marco rígido que resiste la fuerza de corte.
El puente, el pórtico y la mesa deben permanecer inmóviles mientras una hoja de diamante atraviesa la dura piedra. Debido a que una losa de granito de 3 cm puede pesar alrededor de 518 kg con una densidad cercana a los 2700 kg/m³, y el cuarzo artificial es entre un 5 % y un 8 % más pesado, el marco debe resistir tanto el corte como la carga sin flexionarse.Las estructuras de acero fundido o con tratamiento térmico, las guías lineales rectificadas y los carros precargados evitan la deflexión durante el corte; un bastidor ligero se flexiona bajo carga y se convierte en un borde errático que ningún servomotor puede corregir.
Capa 2: Retroalimentación de servo de bucle cerrado
Un servomotor con codificador informa continuamente de su posición real, de modo que el controlador puede comparar la posición comandada con la posición real y corregir la diferencia en milisegundos. Un codificador con una resolución de 1 µm permite que el accionamiento detecte y cancele desviaciones mucho menores que la tolerancia final.Precisamente por eso, los cortes repetidos se mantienen idénticos durante un turno. Las máquinas de bucle abierto o con motor paso a paso no pueden detectar sus propios errores y, por lo tanto, no pueden corregirlos; esta es la principal razón por la que una sierra CNC auténtica supera con creces a una sierra manual modificada.
Capa 3: Compensación de software
Cada máquina presenta pequeños errores inherentes: error de paso del husillo, desviación de perpendicularidad entre ejes y dilatación térmica a medida que el bastidor se calienta. Los controladores modernos almacenan una tabla de compensación y la aplican automáticamente. La compensación térmica normalmente mantiene la deriva en aproximadamente ±0,03 mm durante un turno de ocho horas, ajustando la expansión del bastidor a medida que el taller se calienta desde la mañana hasta la tarde.Sin esta capa, un corte matutino preciso puede desviarse por la tarde simplemente debido al calor, un problema que los operadores conocen como la brecha entre el "primer corte y el último".
Capa 4: trayectoria de herramienta bloqueada y avance constante.
El controlador interpola la trayectoria de la herramienta y mantiene una velocidad de avance constante durante el corte, de modo que la hoja no se ralentiza, se detiene ni se desvía en las esquinas. Debido a que una alimentación constante mantiene la carga de virutas constante, la cuchilla se desgasta de manera uniforme y el filo permanece recto desde la primera losa hasta la centésima.En una sierra manual, la velocidad de avance varía según la presión del operario, por lo que los bordes cortados manualmente presentan un pulido irregular y, ocasionalmente, marcas de la hoja.
De dónde siguen procediendo los errores: un presupuesto que puedes leer
Fórmula manual: Error total del filo = Geometría mecánica + Deriva térmica + Desgaste de la hoja + Liberación de tensión del material.
Ejemplo resuelto: Geometría mecánica ±0,05 mm; deriva térmica ±0,03 mm durante un turno de 8 horas; desgaste de la hoja ±0,02 mm por cada 100 m de corte; liberación de tensión del material después de cortar una losa tensada ±0,04 mm. Peor caso total ≈ ±0,14 mm. Debido a que el total de la superficie trabajada queda por debajo del umbral visible, una sierra de puente CNC produce juntas que no necesitan relleno, lo cual es la definición práctica de "precisión" en un taller de piedra.
Corte CNC frente a corte manual y semiautomático
| Aspecto | Manual / Semiautomático | Sierra de puente CNC |
|---|---|---|
| Precisión de posicionamiento | Varía en varios milímetros. | Aproximadamente ±0,1 mm |
| Posicionamiento repetido | Depende del operador | Aproximadamente ±0,02 mm |
| consistencia de borde | Desvía con fatiga | Sujetado por servo |
| Perfiles complejos | Múltiples reequipamientos | Una trayectoria de herramienta bloqueada |
| La salida depende de | Habilidad del operador | Parámetros |
Cómo verificar la precisión antes de comprar.
Solicite que las cifras de posicionamiento y reposicionamiento se sometan a un método de prueba de máquina herramienta reconocido, como la serie ISO 230. Luego, realice tres cortes de aceptación prácticos: un corte recto largo, una verificación de perpendicularidad y un par de losas coincidentes para medir la separación de la junta. Xiigoo herramientas para la colocación de piedras y máquinas volteadoras de piedra Mantener la losa en su posición sin necesidad de una grúa.
Mantener la precisión a lo largo del tiempo.
La precisión se mantiene, no se compra una sola vez. Equipos de manipulación como el gama completa de manejo También protege la precisión indirectamente. Guía de la industria sobre trabajos manuales repetitivos, como Ergonomía de NIOSH, apunta en la misma dirección.
Preguntas frecuentes
¿Qué tan precisa es una sierra de puente CNC en comparación con el corte manual?
Una sierra de puente CNC mantiene una precisión de posicionamiento de aproximadamente ±0,1 mm y una repetibilidad de posicionamiento de aproximadamente ±0,02 mm.
¿Qué provoca que una sierra de puente CNC pierda precisión con el tiempo?
Predominan cuatro fuentes de deriva: la geometría mecánica, la expansión térmica, el desgaste de las palas y la liberación de tensiones del material.
¿Necesito un interferómetro láser para aceptar una máquina?
No siempre. Lo ideal es un interferómetro láser certificado, pero una prueba de aceptación práctica con un corte recto y una comprobación con escuadra también funciona.
¿Una sierra puente de 5 ejes corta con mayor precisión que una unidad de 4 ejes?
No en un corte plano. La precisión depende del bucle del servomotor, la rigidez del bastidor y la compensación.
¿Con qué frecuencia se debe recalibrar una sierra de puente CNC?
En fábrica, la práctica habitual consiste en realizar una comprobación completa de la geometría y el posicionamiento cada seis o doce meses.